


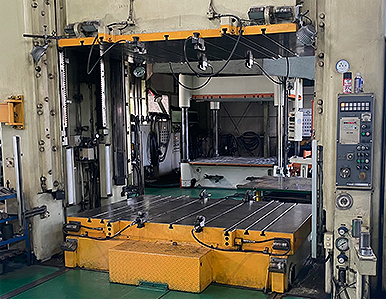
 大型樹脂成形
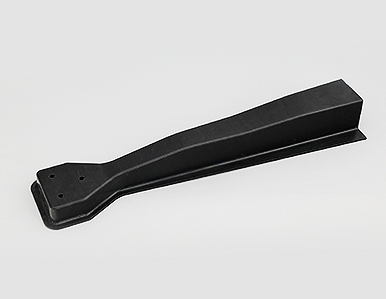 複合材料の試作・圧縮成形プレス金型製作
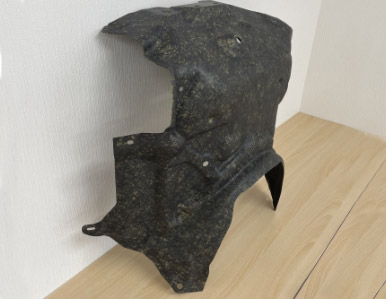 自動車内装用 樹脂圧縮成形プレス同時トリム金型の 設計・製作
樹脂圧縮成形(樹脂プレス成形)とは、どういう加工でしょうか?
樹脂成形試作センター.comが
選ばれる理由
技術・サービス
樹脂圧縮成形(樹脂プレス成形)とは?
樹脂圧縮成形とは、あらかじめ計量した成形材料を加熱した金型のキャビティ(製品の形をした空間)に直接置き、プレス機で加圧しながら成形材料を温度制御することで、材料を金型の形に沿って広げ、硬化または固化させる成形方法です。最大の特徴は、材料の供給方法にあります。射出成形が「溶かした樹脂を細い流路から流し込む」のに対し、圧縮成形は「材料を金型の中に置いて、プレスで押し広げる」という考え方です。この違いが、後述するさまざまな長所と制約を生み出しています。熱硬化性樹脂の成形や、CFRP・GFRPといった複合材料の成形で広く用いられている工法です。
圧縮成形の基本原理
圧縮成形では、材料に対して「温度制御」と「圧力」を同時に、一定時間かけ続けます。加熱によって材料の流動性を高め、加圧によって金型の隅々まで行き渡らせ、そのまま保持することで硬化(熱硬化性樹脂の場合)または冷却固化(熱可塑性樹脂の場合)させます。
必要な加圧力は「材料ごとに必要な面圧 × 製品の投影面積」で決まります。そのため製品が大きくなるほど、大きなプレス能力が必要になります。当社では250トン・300トンの油圧プレスを保有しており、材料と製品サイズに合わせて成形条件を設定しています。
圧縮成形の工程
一般的な工程は次のとおりです。
- 材料の準備:製品に必要な量の材料を計量・カットします。プリプレグ(繊維に樹脂を含ませたシート)の場合は、必要な枚数を積層します。
- 材料の加熱:材料を成形しやすい温度まで温めます。当社では、厚い複合材料も内部まで均一に温められる赤外線式の材料加熱装置を使用しています。
- 型締め・加圧:材料を金型に置き、プレス機で上型を閉じて加圧します。
- 硬化・冷却:熱硬化性樹脂は金型内で加熱して硬化させ、熱可塑性樹脂は冷やして固めます。当社では高ワットヒーターとチラーを組み合わせた32chの温度制御で、金型の温度を細かく管理しています。
- 脱型・トリム:製品を取り出し、周囲にはみ出した余分な材料(バリ)をカットします。成形同時トリム金型を使えば、成形と同時にカットまで完了します。
プレス成形の主な方法と当社の対応
ひと口にプレス成形といっても、材料の種類によって成形の方法が異なります。当社が対応している主な方法は次のとおりです。
| 成形方法 | 内容 | 主な対象材料 |
|---|---|---|
| 熱成形 | 加熱した金型内で材料を加圧し、そのまま硬化させる | 熱硬化性樹脂、CFRP・GFRP |
| 冷却成形 | 加熱して軟らかくした材料を、冷却しながらプレスして硬化させる | 熱可塑性樹脂、熱可塑性の複合材料 |
| ヒート&クール成形 | 1つの金型の加熱と冷却を切り替えて成形する | 熱可塑性樹脂・熱硬化性樹脂 |
| 成形同時トリム | 熱成型または冷却成形と外周カット(トリム)・穴あけ(ピアス)を1ショットで行う | 自動車内装部品など |
成形同時トリム金型は、当社が自動車内装部品の金型づくりで培ってきた技術です。成形とトリムの工程をまとめることで、導入いただいたお客様では平均約30%、最大40%のコストダウンを実現しています。詳しくは大型樹脂成形のページをご覧ください。
圧縮成形と射出成形の違い
樹脂成形の代表格である射出成形と比較すると、圧縮成形の立ち位置がつかみやすくなります。主な違いを整理しました。
| 比較項目 | 圧縮成形(プレス成形) | 射出成形 |
|---|---|---|
| 材料の供給 | 金型内へ直接投入 | シリンダで溶融し射出 |
| 主な対象樹脂 | 熱硬化性樹脂・FRP・熱可塑性シート・CFRP | 熱可塑性樹脂が中心 |
| 大型・厚肉品 | 得意 | 不得意(ヒケ・充填不良が出やすい) |
| 金型費 | 比較的抑えられる | 高額になりやすい |
| 成形サイクル | 短い | 短い |
| 適正ロット | 1個〜中ロット | 中〜大ロット |
| 樹脂の流動距離 | 短い | 長い |
| 強化繊維の破断 | 少なく強度を保ちやすい | 流動中に折れやすい |
| 形状の自由度 | 中程度(複雑形状は苦手) | 高い |
| 寸法精度 | 中~高程度 | 高い |
つまり圧縮成形は、「大きい・厚い・少量・高強度」という条件では射出成形より有利になり、「小さい・複雑・大量・高精度」という条件では射出成形に分があります。両者は競合というより、守備範囲が異なる工法だと捉えるのが実態に近いといえます。
「射出成形とプレス成形のどちらが合うか分からない」という段階でも構いません。プレス成形を専門とする金型メーカーの視点で、圧縮成形で対応できるかどうかを判断してご提案します。
樹脂圧縮成形と一般的なプレス成形(金属プレス加工)の違い(参考)
「プレス成形」「プレス加工」というと、金属の板を金型で曲げたり、絞ったり、打ち抜いたりする金属プレス加工を思い浮かべる方も多いと思います。樹脂圧縮成形も、プレス機と上下一対の金型を使う点は同じですが、材料の形が決まる仕組みは大きく異なります。
| 比較項目 | 樹脂圧縮成形(樹脂プレス成形) | 一般的なプレス成形(金属プレス加工) |
|---|---|---|
| 主な材料 | 熱硬化性樹脂、熱可塑性樹脂、CFRP・GFRPなどの複合材料 | 鋼板やアルミ板などの金属の薄板 |
| 形が決まる仕組み | 熱で軟らかくした材料を加圧して金型の形に広げ、金型内で硬化または冷却固化させる | 常温の金属板に力をかけ、塑性変形(力を抜いても元に戻らない変形)させる |
| 熱の使い方 | 材料や金型の加熱(材料によっては冷却も)が必要 | 一般的には常温で加工する |
| 主な加工 | 材料を金型の中で押し広げて、製品の形に成形する | せん断(打ち抜き)、曲げ、絞り |
| 1回の成形時間 | 分単位(硬化・冷却の待ち時間がある) | 1分間に数十回〜数百回以上のストロークも可能 |
| 向いている生産量 | 試作・小ロット〜中ロット | 大量生産 |
| 製品の重さ | 軽い(CFRPの比重は1.5〜1.7程度) | 鋼の密度は7.8 g/cm³と重い |
いちばんの違いは「熱」です。金属プレス加工は常温の板に力をかけて変形させるため、1回の加工が一瞬で終わり、大量生産に向いています。一方、樹脂圧縮成形は材料を温めて流し、金型の中で固まるまで加圧を続けるため、1回の成形に時間がかかります。そのかわり、材料を金型の中で押し広げて成形するため、金属の板を曲げるだけではつくれない形状にも対応しやすくなります。
そのため金型も、金属プレスとは考え方が変わります。樹脂圧縮成形の金型には、材料に合わせて温度を管理する仕組みが欠かせません。当社では高ワットヒーターとチラーを組み合わせた32chの温度制御で、金型の部位ごとに温度を調整しています。
金属部品を樹脂圧縮成形品に置き換える
金属プレス部品を樹脂やCFRPの圧縮成形品に置き換えることで、部品を軽くする方法もあります。当社の自動車エンジンルームの補強部品は、エンジンルーム内の板金部品をCFRPに置き換えた事例です。表面のUD材で方向ごとの強度を出し、チョップ材で弱い方向やねじれを補う構成にしました。
ただし、金属と同じ形状のまま材料だけを置き換えると、想定した強度が出ないことがあります。置き換えのメリットと注意点は【軽量化と強度を両立】金属部品から複合材料(CFRP・GFRP)へ変更する3つのメリットや強度不足や反りを防ぐ!CFRPの「繊維配向」と強度を高めるポイントで解説しています。
参考:金属プレス加工の定義は厚生労働省「金属プレス加工技能士」、ストローク数はCREX「プレス加工の基礎」、鋼の密度はJang, B. Z.「Advanced Polymer Composites」(ASM International, 1994)の材料物性表による。※公開時は削除可
圧縮成形で使われる主な材料
圧縮成形は、熱硬化性樹脂と熱可塑性樹脂のどちらにも対応できます。代表的な材料と形態は次のとおりです。
| 分類 | 代表的な材料 | 主な特徴・用途 |
|---|---|---|
| 熱硬化性樹脂 | フェノール、不飽和ポリエステル、エポキシ、メラミン、ユリア | 耐熱性・電気絶縁性に優れる。加熱しても再溶融しない |
| 成形材料(塊状) | BMC(バルクモールディングコンパウンド) | 短繊維を混練したペースト状。複雑形状に追従しやすい |
| 成形材料(シート状) | SMC(シートモールディングコンパウンド) | 大型・面積の広い部品に適する。浴槽、外板など |
| 複合材料 | CFRP/GFRPプリプレグ | 繊維配向を保ったまま成形でき、高強度・軽量 |
| 熱可塑性複合材 | GMT、熱可塑性プリプレグ | 加熱軟化させてプレスするスタンピング成形。サイクルが短い |
材料ごとに適正な成形温度・圧力・硬化時間が異なるため、「どの材料を選ぶか」と「どう成形するか」は常にセットで検討する必要があります。当社で対応できる材料は対応材質のページに、樹脂ごとの特徴は熱可塑性樹脂の種類・熱硬化性樹脂の種類にまとめています。
樹脂圧縮成形の5つのメリット
1. 大型・厚肉の製品に対応しやすい
射出成形では、樹脂が流動する距離が長くなるほど圧力損失が大きくなり、大型品では充填不良が起こりやすくなります。また厚肉部では内部の冷却が遅れ、ヒケやボイドの原因になります。圧縮成形は材料を金型内へ直接置くため流動距離が短く、この制約を受けにくいのが強みです。当社では最大1500×2000mm(熱可塑性樹脂は最大1500×2500mm、熱硬化性樹脂は最大1400×1800mm)まで成形できます。
2. 金型費を抑えられる
射出成形の金型は、高い射出圧力に耐える構造とスプルー・ランナー・ゲートといった流路系が必要で、どうしても高額になります。圧縮成形の金型は流路系が不要で構造がシンプルなため、同サイズの製品であれば金型費を抑えられる傾向があります。この差は、生産数が少ないほど一個あたりのコストに大きく効いてきます。
3. 強化繊維を切らずに成形でき、強度が出しやすい
射出成形では、樹脂がスクリューやゲートを通過する際に強化繊維が折れ、繊維長が短くなって本来の強度を発揮しにくくなります。圧縮成形は繊維へのせん断が小さく、長繊維や連続繊維の形態を保ったまま成形できるため、同じ材料でもより高い強度・剛性を引き出せます。CFRPの特徴はCFRP(炭素繊維強化プラスチック)とは何ですか?で解説しています。
4. 少量・試作でも成立しやすい
金型費を抑えやすいため、1個からの試作や小ロット生産でも採算が合いやすくなります。当社では1個の試作から数百個規模の小ロットまで対応しており、製品仕様にもよりますが1日100個程度の生産が可能です。EVバッテリーカバーの事例では、試作型で材料と成形条件を検証したうえで量産型を製作しました。量産前の形状検証や、少量の先行生産といった場面で選ばれる理由がここにあります。
5. 内部応力が小さく、反りが出にくい
樹脂が長い距離を流動すると、分子や繊維の配向に偏りが生じ、成形後に残留応力として反りやねじれを引き起こします。圧縮成形は流動距離が短いため配向の偏りが小さく、寸法安定性の面で有利に働きます。
樹脂圧縮成形の注意点
メリットの多い圧縮成形ですが、検討時には次の点に注意が必要です。
- 成形サイクルが長い:硬化・冷却の待ち時間があるため、秒単位で成形する射出成形のような大量生産には向きません。
- バリ取り・トリムが必要:製品の周囲に余分な材料が出るため、カット工程が必要です。成形同時トリム金型を使えば、この工程を成形と同時に行えます。
- 複雑な形状は設計の工夫が必要:アンダーカット(そのままでは金型から抜けない形状)や急な肉厚の変化は、成形不良の原因になります。
設計時の考え方は、樹脂成形(プラスチック成形)の種類と設計のポイントやCFRPプレス加工のシワ・ボイドを防ぐ設計ポイントで詳しく解説しています。当社では金型設計の段階から、成形しやすい形状のご提案も行っています。
圧縮成形が適した製品・用途
これまでの特徴を踏まえると、圧縮成形は次のような製品で採用されています。
| 分野 | 代表的な製品例 | 選ばれる理由 |
|---|---|---|
| 自動車 | 内装天井材、ドアトリム基材、アンダーカバー、外板パネル | 大面積・軽量化・工程集約 |
| 電気・電子 | ブレーカー部品、端子台、絶縁部品 | 熱硬化性樹脂の耐熱性・電気絶縁性 |
| 産業機械 | 大型カバー、パネル、筐体、治具 | 金型費を抑えつつ大型対応 |
| 住宅設備 | 浴槽、水槽、パネル | SMCによる大面積成形 |
| 航空・スポーツ | CFRP構造部品、フレーム類 | 繊維長を保った高強度成形 |
当社の圧縮成形(プレス成形)事例
| 製品 | 材料 | ポイント |
|---|---|---|
| シートバック | 熱可塑性樹脂 | 冷却式の同時トリム金型で、全周トリムまで1ショットで成形 |
| インシュレーター | — | 通常は2工程になる外周・製品内・ピアスを全周同時トリム |
| EVバッテリーカバー | マイカ | 試作型で検証後に量産型を製作。試作型の製作開始から量産開始まで約1年 |
| 自動車エンジンルームの補強部品 | CFRP | 板金部品をCFRPに置き換えて軽量化。強度剛性解析で形状を検証 |
| 座椅子(深絞り形状) | CFRP | 非常に深い絞り形状を肉厚2mm、1ショットで成形 |
ほかの事例は製品事例の一覧からご覧いただけます。
まとめ
樹脂圧縮成形(樹脂プレス成形)は、材料を金型内に直接置いて加熱・加圧する成形法です。射出成形と比べると成形サイクルは長いものの、大型・厚肉の製品、繊維強化による高強度が求められる製品、そして少量生産において明確な優位性を持ちます。
工法選定でとくに押さえておきたいのは、次の4点です。
- 製品サイズが大きく板厚がある場合、圧縮成形が有力な選択肢になる
- 金型費が抑えられるため、少量生産では一個あたりのコストで有利になりやすい
- 繊維を切らずに成形できるため、FRP・複合材料の強度を引き出しやすい
- 金属プレス加工とは違い、材料を熱で軟らかくして成形するため、試作・小ロットや軽量な樹脂・複合材料の部品に向く
一方で、複雑形状や高い寸法精度が求められる小型品の大量生産では射出成形に分があります。製品の要求仕様に照らして、適切な工法を選ぶことが重要です。
応原工業株式会社が運営する当センターは、創業以来50年以上にわたり樹脂圧縮成形プレス金型の設計・製作を手がけてきました。その経験を生かし、1個からの小ロット生産、最大1500×2000mmの大型成形、金型の設計・製作から成形までの社内一貫対応が可能です。当社が選ばれる理由もあわせてご覧ください。
「この形状は圧縮成形でできるか」「金型費はどのくらいか」といった初期段階のご相談も歓迎しています。図面がまだない構想段階でもお気軽にお問い合わせください。お問い合わせには当日または翌営業日にご回答します。
 技術解説一覧に戻る
