


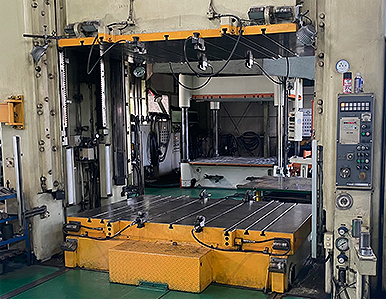
 大型樹脂成形
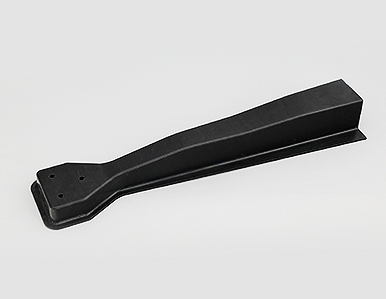 複合材料の試作・圧縮成形プレス金型製作
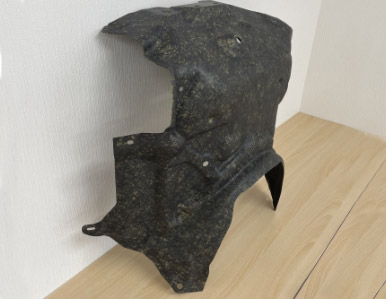 自動車内装用 樹脂圧縮成形プレス同時トリム金型の 設計・製作
樹脂プレス成形(樹脂圧縮成形)と金属プレス加工の違いとは?
樹脂成形試作センター.comが
選ばれる理由
技術・サービス
樹脂プレス成形(樹脂圧縮成形)とは?
樹脂圧縮成形とは、あらかじめ計量した成形材料やシート材料を金型のキャビティ(製品の形をした空間)に直接置き、プレス機で加圧しながら成形材料を温度制御(加熱または冷却)することで、材料を金型の形に沿って広げ、硬化または固化させる成形方法です。圧縮成形では、材料に対して「温度制御」と「圧力」を同時に、一定時間かけ続けます。加熱によって材料の流動性や形状追従性を高め、加圧によって金型の隅々まで行き渡らせたり製品板厚をコントロールし、そのまま保持することで硬化(熱硬化性樹脂の場合)または冷却固化(熱可塑性樹脂の場合)させます。
必要な加圧力は「材料ごとに必要な面圧 × 製品の投影面積」で決まります。そのため製品が大きくなるほど、大きなプレス能力が必要になります。
樹脂プレス成形(樹脂圧縮成形)は金属プレスと大きく異なります
金属のプレス加工:一瞬の力で「曲げる・抜く・絞る」
金属のプレス加工は、金属の板を金型ではさみ、強い力で一気に押して形をつくる加工です。曲げ、打ち抜き、絞りといった加工があり、1分間に何十回も打てるほどの速さが強みです。
多くの場合、材料は常温のまま加工します。金属が強い力を受けて変形し、その形のまま元に戻らない塑性変形を利用しています。
樹脂プレス成形:「温度・圧力・時間」をじっくり調整
一方、樹脂プレス成形では、樹脂材料を金型に置き、油圧プレスで金属プレスに比べてゆっくり成形します。一瞬で押し切るのではなく、材料に合わせて「温度」「圧力」「時間」を調整しながら成形することです。
・温度:材料を適切な温度まで加熱し、金型の温度も管理します。熱硬化性樹脂は加熱した金型の中で硬化させます。熱可塑性樹脂は、加熱して柔らかくした材料を温度管理した金型で冷やして固めます。
・圧力:材料が金型のすみずみまで行き渡るよう、必要な力をかけます。必要な力は「材料ごとに必要な面圧 × 製品の投影面積」で決まります。
・時間:圧力をかけたまま一定時間保ち、硬化や冷却を待ちます。この時間が適切でないと、ふくれや反り、強度不足の原因になります。
同じ「プレス」でも、板金は「力で変形させる加工」、樹脂は「温度と時間を管理しながら材料をセットして、硬化させる加工」です。考え方そのものが違います。
比較表:金属プレス加工と樹脂プレス成形の違い
| 項目 | 金属プレス加工(板金) | 樹脂プレス成形(樹脂圧縮成形) |
|---|---|---|
| 主な材料 | 鋼板、アルミ板など | 熱可塑性樹脂、熱硬化性樹脂、CFRP・GFRPなどの複合材料 |
| 加工の考え方 | 金属の板を力で変形させる | 加熱した材料や常温の材料を金型形状と温度管理により、金型の形に固める |
| プレスの動き | 一瞬で押す(高速) | ゆっくり押し、圧力をかけたまま保つ |
| 温度管理 | 多くは常温で加工 | 材料と金型の温度管理が品質を左右する |
| 得意な形状 | 板厚はほぼ一定。曲げ・絞り・穴あけが中心 | リブ(補強の骨)や厚みの変化も一体で成形できる |
| 主なプレス機 | 機械式プレス、サーボプレスなど | 油圧プレス |
樹脂プレス成形(樹脂圧縮成形)のメリットとは?
1. 金属部品から樹脂成形品に置き換えることでを軽量化を実現できる
樹脂や、樹脂を繊維で強くしたCFRP・GFRPは、金属より軽い材料です。EV(電気自動車)やドローンなど、軽量化が求められる製品で、金属部品からの置き換えが進んでいます。
2. リブや厚みの変化を一体で成形でき、部品点数を減らせる
板金で強度を上げるには、補強板を溶接するなど、部品や工程を増やす必要があります。樹脂プレス成形なら、補強用のリブや部分的な厚みの変化を、1回のプレスで一体成形できます。
3. 大型部品や繊維入り材料にも対応しやすい
前工程または金型自体の温度コントロールで材料を軟化~硬化させるため、複雑形状や大きな部品も成形しやすくなります。また、繊維を長いまま成形できるので、CFRPなどの強度を活かしやすい方法です。
当社の樹脂プレス成形(樹脂圧縮成形)とは?
当社は自動車内装用の樹脂圧縮成形プレス金型を50年以上にわたって設計・製作してきました。「温度・圧力・時間」の調整ノウハウを、試作や小ロット生産にも活かしています。
金型の設計・製作から成形まで社内で一貫対応
金型の設計・製作から成形までを社内で行っています。成形品に不具合が出た場合も、金型にさかのぼって原因を探り、対策できます。
1個から、最大1500×2000mmの大型品まで
試作の1個から数百個程度の小ロット生産まで対応しています。最大成形サイズは1500×2000mmで、他社では難しい大型品のご相談もお受けしています。
品質を支える設備
- 250トン、300トンの油圧プレス
- 32チャンネルの金型温度制御(高出力ヒーターとチラーの組み合わせ)
- 材料に合わせて使い分けられる2種類の材料加熱装置(厚板・大型材料向けと、薄板向け)
幅広い材料に対応
熱可塑性樹脂、熱硬化性樹脂、CFRP・GFRPなどの複合材料に対応しています。最近は、スーパーエンジニアリングプラスチック(高耐熱・高強度の樹脂)を使った試作のご相談も増えています。
成形と同時にトリミングし、コストを下げる
成形と同時に製品の外周を切り落とす「成形同時トリム」にも対応しています。工程を減らせるため、導入されたお客様では平均約30%、最大40%のコストダウンにつながっています。
製作事例のご紹介
事例1:自動車エンジンルームの補強部品(金属からCFRPへの置き換え)

- 材料:UD材+チョップ材(CFRP)
- ご要望・背景:EVの軽量化のため、金属部品をCFRPに置き換えたい
- 当社の対応:幅1mm・深さ23mmのリブを一体成形し、強度を確保しました。事前に3Dプリンターでモックアップ(形状確認用の模型)を製作し、形状を確かめてから金型を製作しています。
板金では補強板の追加が必要になるところを、リブで強度を持たせた事例です。
>>詳細はこちら
事例2:ドローンアーム

- 材料:UD材+チョップ材、クロス材+チョップ材、不織布(CFRP)
- ご要望・背景:長時間の飛行や荷物の積載に耐える、軽くて強いアームがほしい
- 当社の対応:くびれや高低差のある複雑な形状を、1回のプレスで成形しました。裏面にはハニカム状のリブを設け、軽さと強さを両立しています。
>>詳細はこちら
事例3:スポーツカー用エアダクト

- 材料:CFRP
- ご要望・背景:樹脂インジェクション部品のCFRP製での置き換え
- 当社の対応:CFRP製でリバースエンジニアリングした事例。インジェクション部品でアンダー形状があるため2分割で成形しています。数量が量産するほどのオーダーでないため、全てハンドレイアップで仕上げています。
樹脂プレス成形(樹脂圧縮成形)は樹脂成形試作センターにおまかせください
当社は、金型の設計・製作から成形まで社内で一貫対応しており、1個からの試作、最大1500×2000mmの大型品にも対応しています。
「金属部品を樹脂に置き換えられるか知りたい」「この材料でプレス成形できるか試したい」といった段階でも、お気軽にご相談ください。
 技術解説一覧に戻る
